Geëxtrudeerd aluminium is een van die materialen die het moderne leven stilletjes bij elkaar houdt. Het vormt de raamkozijnen rond onze huizen, de montagerails achter zonnepanelen, de lichtgewicht onderdelen in elektrische voertuigen en het strakke raamwerk van geautomatiseerde productielijnen. Bij Huilv maken we elke dag architecturale, fotovoltaïsche en industriële aluminiumprofielen, en het basisverhaal van hoe geëxtrudeerd aluminium wordt gemaakt is zowel praktisch als fascinerend.
Simpel gezegd is extrusie een vormgevingsproces. Een verwarmde aluminium knuppel wordt door een stalen matrijs met een zorgvuldig uitgesneden opening geduwd. De matrijs geeft het metaal zijn dwarsdoorsnedevorm, net zoals het knijpen van deeg door een gevormd mondstuk. De rest van het proces gaat over het regelen van temperatuur, druk, snelheid, koeling en warmtebehandeling, zodat het uiteindelijke profiel recht, sterk en maatnauwkeurig is.
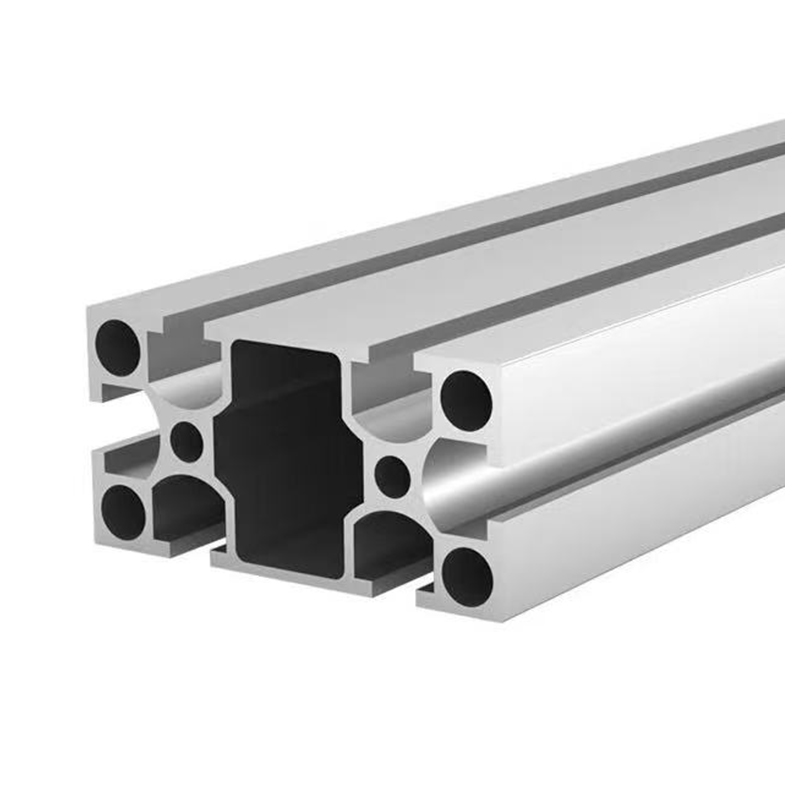
Geëxtrudeerd aluminium is een ononderbroken stuk aluminium dat door een matrijsopening is geperst om een vast dwarsdoorsnedeprofiel te creëren. Dat profiel kan een eenvoudige massieve staaf zijn, een halfholle vorm of een complexe holle buis met interne ribben. Veel voorkomende extrusielegeringen zijn 6063, 6061 en 6005A. Onder hen, 6063-T5 aluminium wordt veel gebruikt voor architecturale en algemene profielen omdat het een goede balans biedt tussen vervormbaarheid, corrosieweerstand en oppervlakteafwerking.
De dobbelsteen is het hart van het proces. Het wordt meestal gemaakt van H13-gereedschapsstaal en machinaal bewerkt met de exacte profielvorm. Voor holle profielen kan de matrijs een doorn- of patrijspoortontwerp hebben waardoor metaal rond de kern kan stromen en vervolgens onder druk weer aan elkaar kan worden gelast. De kwaliteit van de matrijs, de warmtebehandeling en het onderhoud ervan hebben allemaal invloed op de oppervlaktekwaliteit en de maatconsistentie van de voltooide extrusie.
Elke goede extrusie begint vóór de pers. De grondstof is een aluminium knuppel, een gegoten blok van een specifieke legering. De legering wordt gekozen voor de uiteindelijke toepassing. Een raamprofiel heeft mogelijk een uitstekende oppervlakteafwerking en weerbestendigheid nodig, terwijl een accubak of crashbox mogelijk een hogere sterkte en energieabsorptie nodig heeft. De knuppel wordt op de juiste lengte gesneden, geïnspecteerd op oppervlaktedefecten en soms gehomogeniseerd om de interne structuur en het extrusiegedrag te verbeteren.
Netheid is belangrijk. Als de knuppel vervuiling, oxiden of vocht bevat, kunnen deze problemen later verschijnen als blaren, strepen of zwakke delen. Ervaren extruders beschouwen de voorbereiding van de knuppels als het eerste kwaliteitscontrolepunt en niet als een routinestap.
De knuppel wordt in een inductieoven of een gasgestookte oven verwarmd tot een temperatuur waardoor het aluminium zacht genoeg is om te vloeien, maar niet zo heet dat het smelt of beschadigd raakt. Voor veel 6xxx-legeringen ligt de knuppeltemperatuur doorgaans tussen 450 en 500 graden Celsius. Het exacte bereik is afhankelijk van de legering, de profielvorm en de persopstelling.
De matrijs wordt ook voorverwarmd. Een koude matrijs zou het aluminium op het moment van contact afkoelen, waardoor het metaal ongelijkmatig zou vloeien en het risico op oppervlaktedefecten of matrijsschade zou toenemen. Voorverwarmen zorgt ervoor dat het metaal soepel door de lagergebieden beweegt en ondersteunt een stabiele extrusiesnelheid.
Zodra de knuppel de juiste temperatuur heeft bereikt, wordt deze in de extrusiecontainer geladen. Een hydraulische ram oefent druk uit via een dummyblok en duwt het aluminium tegen de matrijs. Het metaal wordt door de matrijsopening geperst en komt als een doorlopend profiel tevoorschijn. De perscapaciteit kan variëren van enkele honderden tonnen tot enkele duizenden tonnen, afhankelijk van de grootte en complexiteit van het profiel.
Massieve profielen zijn relatief eenvoudig, maar holle profielen vereisen geavanceerdere matrijsontwerpen. In een patrijspoort splitst het metaal zich in verschillende stromen, stroomt rond de doorn en komt vervolgens weer samen in een laskamer voordat het de matrijs verlaat. Als temperatuur, druk en snelheid niet in balans zijn, zijn de lasnaden mogelijk niet sterk genoeg of worden ze zichtbaar na het anodiseren. Dit is de reden waarom extrusie vaak wordt beschreven als zowel een mechanisch proces als een metallurgisch proces.
Wanneer het profiel de matrijs verlaat, is het nog steeds warm en zacht. Het afkoelen begint onmiddellijk. Sommige legeringen worden aan de lucht gekoeld, terwijl voor andere een waternevel of sproeiblussing nodig is. Voor warmtebehandelbare legeringen is de afkoelsnelheid van cruciaal belang omdat deze de microstructuur en uiteindelijk de mechanische eigenschappen beïnvloedt. Deze fase wordt ook wel persblussen genoemd, wanneer het afkoelen direct bij de persuitgang plaatsvindt.
Als de koeling te langzaam is, bereikt de legering mogelijk niet haar volledige sterktepotentieel. Als het te snel of ongelijkmatig gaat, kan het profiel vervormen, barsten of ongewenste interne spanningen ontwikkelen. Het doel is een gecontroleerde koeling die de vorm behoudt en het metaal voorbereidt op veroudering.
Na afkoeling wordt de extrusie lichtjes getrokken of uitgerekt. Rekken klinkt misschien eenvoudig, maar het is een belangrijke correctiestap. Het helpt het profiel recht te maken, interne spanning te verlichten en de maatvastheid te verbeteren. De hoeveelheid rek is meestal klein, vaak rond de één tot drie procent, maar moet worden aangepast aan de legering en profielvorm.
Het gestrekte profiel wordt vervolgens op ruwe lengtes gesneden. Een zaag kan het in hanteerbare delen snijden voor verdere verwerking, zoals veroudering, afwerking, machinale bewerking of montage. Op dit punt heeft het profiel zijn basisvorm, maar heeft het nog niet zijn definitieve vorm of oppervlakteconditie bereikt.
Voor veel geëxtrudeerde aluminiumproducten is de volgende fase kunstmatige veroudering. De profielen worden in een rijpingsoven geplaatst en gedurende een bepaalde tijd op een gecontroleerde temperatuur gehouden. Een typische cyclus voor bepaalde 6xxx-legeringen kan ongeveer 350 graden Fahrenheit zijn gedurende 10 tot 12 uur, hoewel de exacte parameters afhangen van de legering en de gewenste temperatuur.
Tijdens veroudering vinden er metallurgische veranderingen plaats in het aluminium. Legeringselementen vormen fijne neerslagen die het metaal versterken zonder de taaiheid ervan te vernietigen. Dit is hoe het materiaal temperaturen zoals T5 of T6 bereikt. Het verschil tussen een zacht profiel en een sterk, duurzaam profiel komt vaak neer op deze zorgvuldig gecontroleerde ovencyclus.
Zodra het profiel de juiste temperatuur heeft, kan het worden afgewerkt en vervaardigd. Veel voorkomende afwerkingen zijn anodiseren, poedercoaten, schilderen en mechanisch borstelen. Door te anodiseren ontstaat er een beschermende oxidelaag en kan er kleur of een metallic look aan worden toegevoegd. Poedercoating biedt een duurzaam, weerbestendig oppervlak voor architecturale en buitentoepassingen.
Bij de fabricage kan het gaan om het op de uiteindelijke lengte snijden, CNC-bewerking, boren, buigen, frezen, tappen en monteren. Sommige profielen worden kant-en-klare raam- en deursystemen. Anderen worden frames voor zonnepanelen, auto-onderdelen of frames voor industriële machines. Door het extrusieproces ontstaat de vorm, maar door de afwerking en fabricage wordt het een bruikbaar product.
Kwaliteitscontrole vindt niet alleen aan het eind plaats. Het loopt door de hele workflow. De knuppel wordt gecontroleerd op legering en oppervlakteconditie. Oventemperaturen en extrusiesnelheden worden bewaakt. Het profiel wordt geïnspecteerd op afmetingen, rechtheid, torsie, oppervlaktedefecten en wanddikte. Na veroudering kunnen monsters worden getest op hardheid en mechanische eigenschappen. Ten slotte wordt het afgewerkte profiel nogmaals gecontroleerd voordat het wordt verpakt of gemonteerd.
Traceerbaarheid is ook belangrijk. Als een klant later naar een batch vraagt, moet een ervaren fabrikant het voltooide profiel kunnen koppelen aan de batch, de extrusierun en de warmtebehandelingscyclus. Die discipline is wat een consistente productie onderscheidt van incidentele goede resultaten.
| Stadium | Hoofdactie | Waarom het ertoe doet |
|---|---|---|
| Voorbereiding van de knuppel | Selecteer een legering, snij, inspecteer en reinig de knuppel | Voorkomt vervuiling en ondersteunt een consistente metaalstroom |
| Verwarming | Verhit de knuppel en sterf tot de juiste temperatuur | Maakt aluminium zacht genoeg om te extruderen zonder te smelten |
| Extrusie | Duw de staaf onder hoge druk door de matrijs | Creëert de dwarsdoorsnedeprofielvorm |
| Afkoelen en afschrikken | Regel de koeling wanneer het profiel de matrijs verlaat | Heeft invloed op de microstructuur, sterkte en vervorming |
| Rekken en snijden | Rechtzetten, ontstressen en op lengte knippen | Verbetert de rechtheid en maatvastheid |
| Veroudering | Warmteprofielen in een verouderingsoven | Ontwikkelt T5, T6 of andere vereiste humeuren |
| Afwerking en fabricage | Anodiseren, coaten, machinaal bewerken, buigen en monteren | Maakt van het profiel een afgewerkt, bruikbaar product |
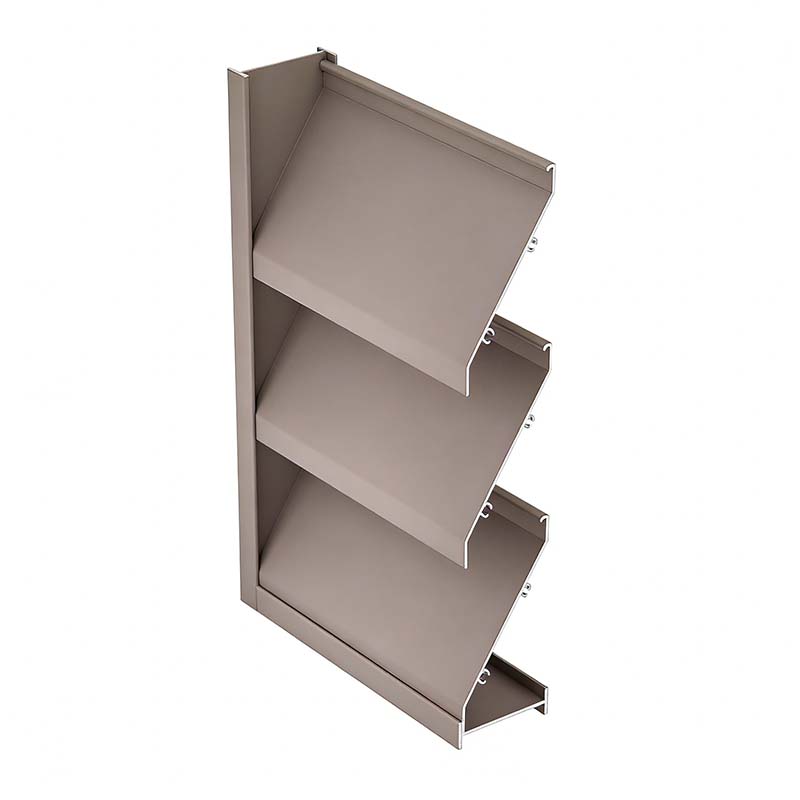
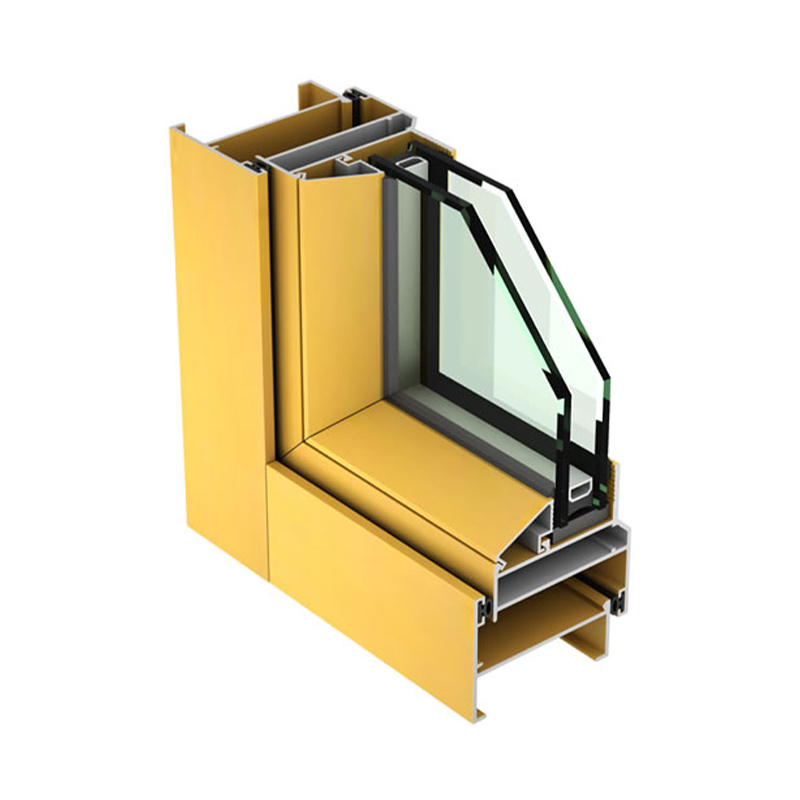
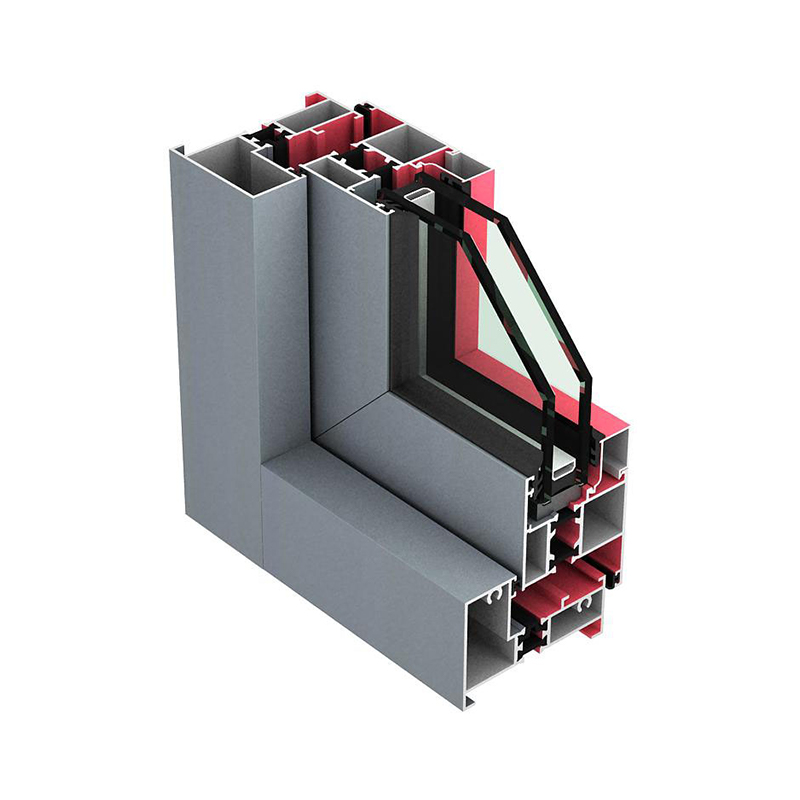
Architecturale profielen behoren tot de meest bekende geëxtrudeerde aluminiumproducten. Het worden raamkozijnen, deurkozijnen, vliesgevelsystemen, parasols, balkonleuningen en lamellensystemen. Deze profielen hebben gladde oppervlakken, nauwkeurige afmetingen en betrouwbare weersbestendigheid nodig. Producten zoals niet-thermische openslaande raamprofielen laten zien hoe extrusie zowel de functie als het uiterlijk van gebouwen ondersteunt.
In de fotovoltaïsche industrie wordt geëxtrudeerd aluminium gebruikt voor zonnepanelenframes en montagebeugels. Deze profielen moeten bestand zijn tegen blootstelling aan buitenomstandigheden, windbelastingen en temperatuurveranderingen en tegelijkertijd de zonnepanelen jarenlang veilig houden. Een goed ontworpen frame is licht, sterk en bestand tegen corrosie.
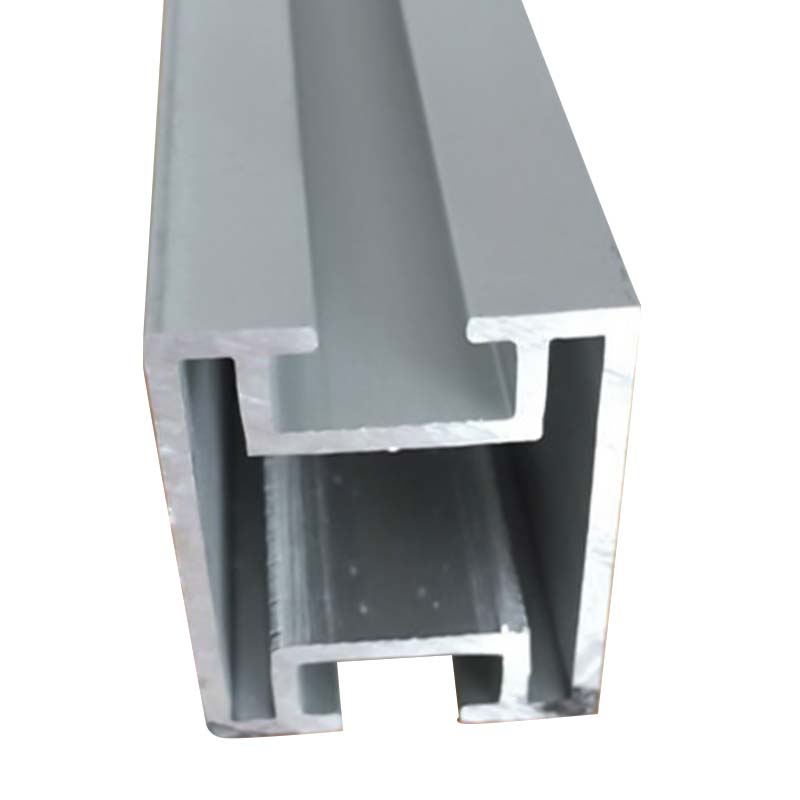 Aluminium zonnepaneelframeprofielen voor fotovoltaïsche modules Lichtgewicht, corrosiebestendige aluminium profielen voor zonnepanelenframes en montagebeugels, geschikt voor fotovoltaïsche installaties buitenshuis die langdurige modulebescherming vereisen. Bekijk Product →
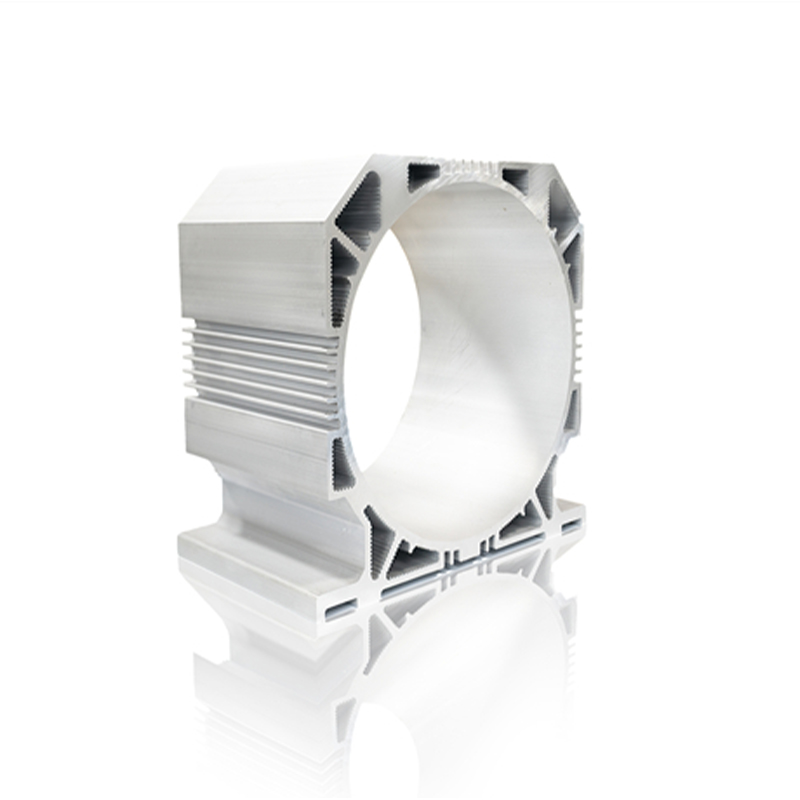
Lichtgewicht in de automobielsector is een ander belangrijk gebied. Geëxtrudeerd aluminium helpt het gewicht van het voertuig te verminderen, terwijl de crashprestaties en structurele integriteit behouden blijven. Profielen kunnen worden gebruikt voor crashboxen, accubakken, bumperbalken, dorpelbalken, motorbehuizingen en andere componenten. Deze onderdelen vereisen vaak nauwe toleranties, gespecialiseerde legeringen en diepgaande bewerkingen zoals CNC-bewerking en wrijvingsroerlassen.
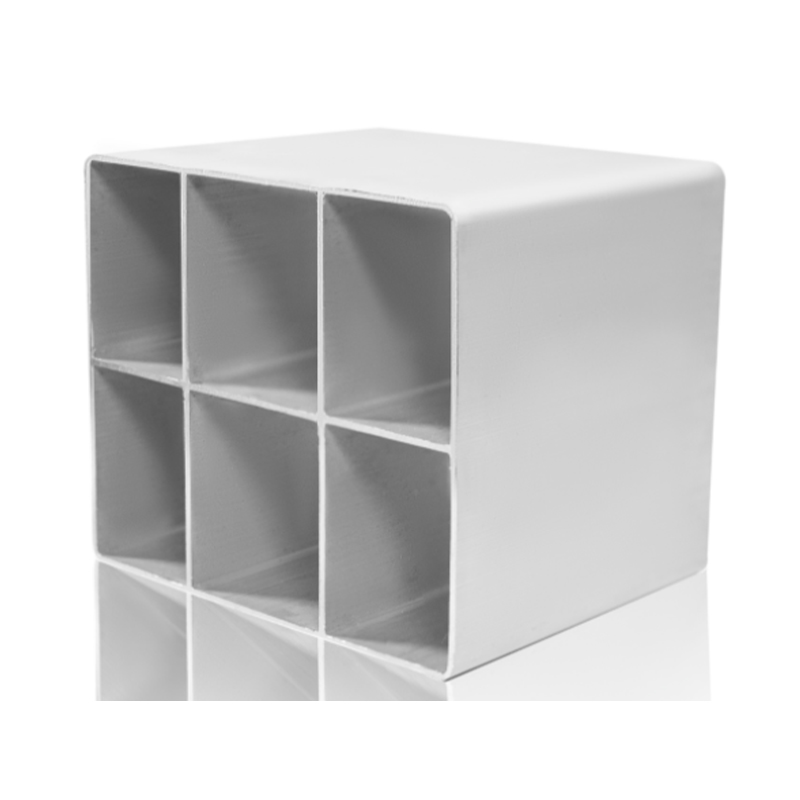 Automotive Crash Box aluminium profielen voor impact-energieabsorptie Lichtgewicht geëxtrudeerde aluminium profielen voor crashboxen in auto's, gepositioneerd in het lichtgewicht van voertuigen om impactenergie te helpen absorberen en de veiligheid te ondersteunen. Bekijk Product →
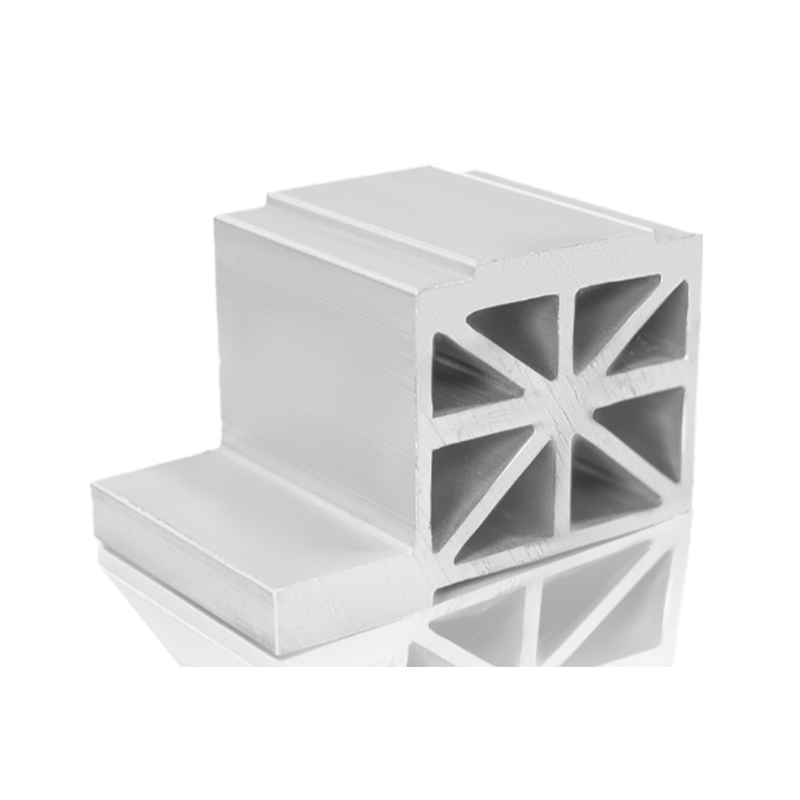 Aluminium profielen voor accubak voor nieuwe energievoertuigen Zeer sterke, lichtgewicht aluminium extrusieprofielen voor nieuwe accubakken van energievoertuigen, die warmteafvoer en structurele ondersteuning bieden in accusystemen. Bekijk Product →
Ook industriële extrusie bestrijkt een breed scala. Frames voor assemblagelijnen, machineafschermingen, werkstations, frames voor medische apparatuur en automatiseringsstructuren zijn allemaal afhankelijk van aluminium profielen omdat ze modulair, eenvoudig te monteren en bestand tegen corrosie zijn. Voor deze toepassingen zijn maatvastheid en een schoon oppervlak vaak net zo belangrijk als ruwe sterkte.
Geëxtrudeerd aluminium biedt een ongebruikelijke combinatie van eigenschappen. Het is lichtgewicht maar sterk genoeg voor structurele toepassingen. Het is bestand tegen corrosie omdat er zich een natuurlijke oxidelaag op het oppervlak vormt. Het geleidt warmte en elektriciteit goed, waardoor het bruikbaar is voor koellichamen en elektrische behuizingen. Het kan herhaaldelijk worden gerecycled zonder zijn fundamentele eigenschappen te verliezen. Het belangrijkste is dat het kan worden gevormd tot complexe dwarsdoorsneden die moeilijk of duur zijn om te produceren door alleen machinale bewerking of lassen.
Die ontwerpvrijheid is de reden waarom ingenieurs steeds weer terugkeren naar extrusie. Eén enkele matrijs kan duizenden identieke profielen produceren met geïntegreerde ribben, kanalen, schroefpoorten en kliksluitingen. Het proces is efficiënt op schaal, maar toch flexibel genoeg voor projecten op maat, korte productieruns en voortdurende productverbeteringen.
Weten hoe geëxtrudeerd aluminium wordt gemaakt, is nuttig, maar het kiezen van de juiste productiepartner is net zo belangrijk. Een betrouwbare extruder begrijpt de selectie van legeringen, matrijsontwerp, perscontrole, koeling, veroudering, afwerking en kwaliteitscontrole. Die kennis helpt kostbare vertragingen te voorkomen en zorgt ervoor dat het uiteindelijke profiel bij de toepassing presteert zoals verwacht.
Bij Huilv produceren we aluminiumprofielen voor architectuur, fotovoltaïsche energie, lichtgewicht auto's en industriële apparatuur. Onze ervaring bestrijkt het volledige traject van knuppel tot afgewerkt profiel, inclusief diepe verwerking en montage. Wij geloven dat goede extrusie niet alleen maar gaat over het duwen van metaal door een matrijs. Het gaat om het beheersen van elke variabele en het letten op wat de klant daadwerkelijk nodig heeft.
Het geëxtrudeerde aluminiumproces begint met een verwarmde knuppel en een nauwkeurig bewerkte matrijs, maar is afhankelijk van tientallen kleine beslissingen onderweg. Temperatuur, druk, snelheid, koeling, uitrekken, verouderen en afwerken bepalen allemaal het eindresultaat. Wanneer deze stappen met zorg worden uitgevoerd, wordt geëxtrudeerd aluminium een van de meest veelzijdige en betrouwbare materialen in de moderne productie.
Of u nu een raamsysteem, een oplossing voor montage op zonne-energie, een auto-onderdeel of een industrieel frame ontwikkelt: als u het proces begrijpt, kunt u betere vragen stellen en betere keuzes maken. En als je ooit wilt zien hoe het allemaal samenkomt: het team van Huilv staat altijd klaar om over aluminium te praten.
 +86-19156366875
 Nr. 1016, Baocheng Road, economische en technologische ontwikkelingszone, Xuancheng City, provincie Anhui, China
Auteursrecht © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle rechten voorbehouden
Fabrikanten van aluminium profielen